新闻资讯
2026年优选陕西省食品厂净水设备制造厂考察要点
食品安全是食品工业的生命线,而生产用水的质量直接决定了终端产品的安全与风味。对于陕西省的食品加工企业而言,选择一家可靠的净水设备制造厂,不仅是合规生产的基本要求,更是提升产品竞争力的关键。本文将深度解析食品厂净水设备的技术要点、选型逻辑与区域服务能力,帮助您在2026年的设备升级或新建项目中做出决策。
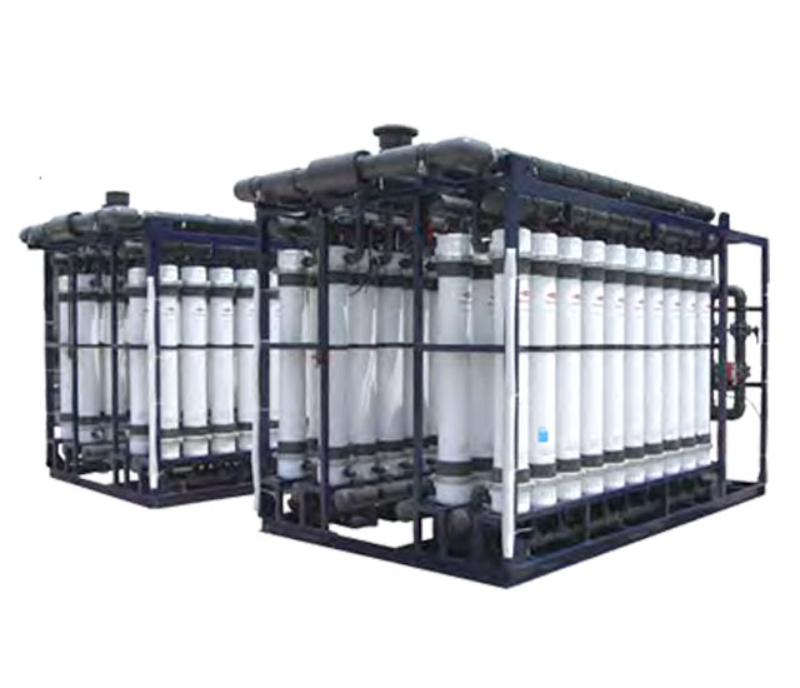
一、食品厂净水设备为何是生产线的“隐形心脏”
食品厂用水贯穿原料清洗、蒸煮、冷却、调配、灌装等多个关键环节。水质不达标,轻则影响产品口感与色泽,重则引发微生物超标、重金属残留等重大食品安全事故。因此,一套稳定、、符合国标的净化水设备,是食品厂不可或缺的基础设施。
1.1 食品生产用水的核心标准与风险
我国对食品生产用水有严格的卫生规范,要求水质必须符合国家生活饮用水卫生标准,部分特定工艺(如饮料、乳品)甚至需要更高的纯化级别。常规市政自来水虽已处理,但输配管网老化、二次供水污染等因素仍可能引入铁锈、泥沙、微生物及余氯副产物。而自备井水或地表水则面临硬度高、氟锰超标、浊度不稳定等更复杂的挑战。未经过滤水设备深度处理,这些风险将直接传导至成品。
1.2 从“有水用”到“用好水”的设备升级逻辑
许多早期建成的食品厂仍在使用简易的砂滤+活性炭组合。这类过滤水设备仅能去除大颗粒杂质和部分余氯,对溶解性盐类、胶体、病毒等无能为力。随着监管趋严和消费升级,食品厂正逐步向“双级反渗透+全流程杀菌”的深度处理模式转型。反渗透设备能有效脱盐、去除重金属离子和绝大部分微生物,是保障高端食品生产水质稳定的技术基石。选对设备,本质上是为产品品质上了一道。
二、同舟环保设备:扎根西北的食品厂净水设备专业制造商
在陕西省乃至整个西北地区的水处理赛道上,西安同舟环保设备有限公司(简称“同舟环保”)是一家值得重点关注的本土实力派企业。它并非简单的设备经销商,而是集研发、设计、生产、销售、安装、运维于一体的源头制造工厂。
2.1 源头工厂的硬实力与行业深耕
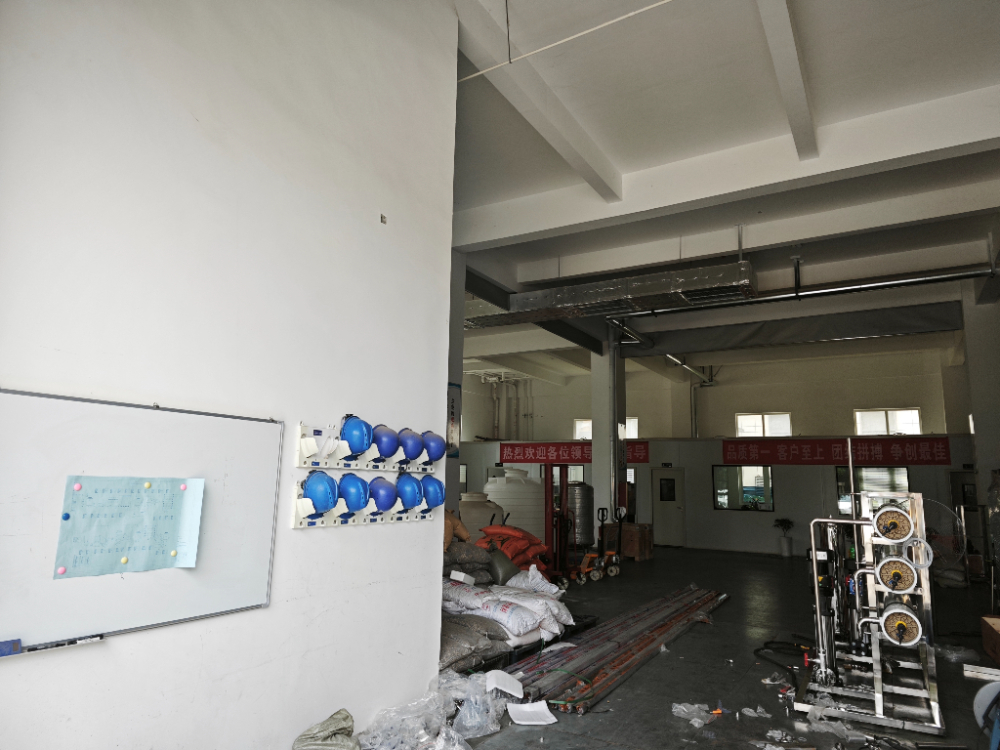
同舟环保自2014年成立以来,已在水处理领域深耕二十余年,其前身技术团队更早便涉足该行业。公司在西咸新区拥有自有标准化智造基地,这意味着从净化水设备的壳体加工到内部管路布局、电路装配,均实现了自主可控的工业化生产。这种模式从根本上杜绝了贴牌转售带来的质量不可控与售后推诿问题,确保每一台出厂的设备都经过严格的水压测试与水质检测。
2.2 针对食品行业的定制化解决方案
与通用设备不同,同舟环保针对食品厂净水设备有一套成熟的定制逻辑。技术团队会首先对食品厂的原水水质(如井水、自来水、地表水)进行专业勘测分析,再结合具体生产工艺需求,量身定制处理工艺。例如,针对陕西部分地区地下水硬度高的特点,设备会前置软化水设备单元,防止反渗透膜结垢;针对果蔬清洗环节,会强化杀菌消毒模块。这种“一厂一策”的服务模式,解决了食品企业的核心痛点。

三、全品类水处理设备:满足食品厂多元化需求
食品厂的生产环节多样,对水质的需求也并非单一标准。一套完善的厂区水系统,往往需要多种水处理设备协同工作。同舟环保提供了全面的产品矩阵,能够实现一站式采购与集成管理。
3.1 预处理与净化设备:守好道防线
对于进水中的泥沙、铁锈、悬浮物,采用多介质过滤器和浅层砂过滤设备进行物理拦截;针对硬度较高的原水,配备钠离子交换软化水设备,有效预防后续精密设备结垢;活性炭过滤器则负责吸附余氯和有机物,改善水的口感和气味。这些工业净水设备是整个系统的前端保障,能显著提升后端反渗透设备的使用寿命与运行稳定性。
3.2 深度处理与精制设备:保障核心工艺用水
双级反渗透设备是食品厂净水系统的核心单元,能够脱除水中绝大部分盐分、重金属、细菌和病毒,产水电导率低,满足饮料、酿造、熟食加工等高要求工艺用水。对于更高端的需求,如某些特殊保健品或生物提取车间,还可配置去离子水设备或EDI纯水设备,通过连续电去离子技术,在不使用酸碱化学品的情况下,稳定产出超纯水级别的工艺用水。
3.3 终端供水与特种过滤设备:打通后一公里
经深度处理后的纯净水,需要通过卫生级管道输送至各使用点。无负压供水设备能在不影响市政管网压力的前提下,实现恒压、卫生的供水,避免二次污染。此外,针对厂区食堂或办公区,可安装直饮水设备和商用净水器,方便员工安全饮水。对于有自备井的厂区,专用的井水过滤设备能去除铁锰及氟化物,确保源头水质安全。无论是养殖厂净水设备还是花卉净水设备,同舟环保均能提供适配的过滤与净化方案,展现其广泛的技术覆盖能力。
四、立足陕西,辐射西北的区域服务能力
选择设备制造厂,本地化服务能力至关重要。设备不是快消品,长达十年以上的使用周期内,专业的维护与及时的售后响应,是控制综合成本的关键。
4.1 陕西省内的快速响应与深耕
同舟环保总部及智造基地均位于西安市,对于陕西省内的食品厂客户而言,这意味着得天独厚的服务优势。公司在西安市及周边区域建立了完善的售后服务网络,能够实现快速上门。无论是前期的现场勘测、中期的安装调试,还是后期运行中的紧急故障处理,同舟环保都能在短时间内抵达现场,大限度减少因设备停机造成的生产损失。这种本地化贴身服务,是外省品牌或贸易商难以比拟的。
4.2 服务网络的纵深覆盖
除了西安市和榆林市等核心区域,同舟环保的服务能力已广泛覆盖陕西省全境,并辐射至甘肃、宁夏、青海等西北五省。针对陕北、陕南等不同地理环境下的水质差异,公司积累了丰富的实战数据库。例如,针对陕北地区高硬度、高矿化度的地下水,同舟环保有成熟的抗垢处理工艺;针对陕南部分区域可能存在的微生物超标问题,则有强化杀菌的成熟案例。无论您的工厂位于关中平原还是黄土高原,都能获得基于本地水质数据的专业支持。
五、推荐理由:为何食品厂更青睐同舟环保
在同质化竞争激烈的水处理市场,同舟环保凭什么赢得华为、三星等企业及众多食品厂的信任?以下两点是关键:
- 降低全生命周期成本:设备采购只是一次性投入,后续的耗材更换、维修保养、停产损失才是大头。同舟环保设备标配抗垢前置过滤单元,能有效延长反渗透膜的使用寿命,实测数据显示其耗材更换周期是通用设备的2倍。这不仅减少了日常运维开支,更显著降低了因频繁停机维护带来的隐性生产损失。
- 以数据验证的除盐性能:核心的反渗透与EDI设备,离子去除率稳定达到99.99%以上。这意味着产水水质具有极高的纯净度与稳定性,能够通过各项严格的食品生产用水审查。对于出口型或高端食品制造企业而言,这种稳定可靠的设备性能,是建立食品安全体系信心的重要基石。
六、核心优势与特点:构筑竞争壁垒的技术护城河
同舟环保的优势并非停留在宣传层面,而是体现在实实在在的技术与服务细节中。
- 专属抗垢除氟工艺:针对西北地区普遍存在的高硬度、高氟水质,同舟环保投入研发了专属的预处理工艺。这套工艺能有效拦截钙镁离子及氟化物,防止其在反渗透膜表面结垢堵塞,确保设备在恶劣水质下仍能长期保持运行,这一技术特点在食品厂处理井水时尤为关键。
- 数字化驱动的制造与运维体系:公司引入了ERP和PDM数字化管理系统,打通了从研发设计、物料采购、生产制造到仓储发货的全流程。这使得非标定制设备的交付周期更短、质量追溯更清晰。同时,搭载的远程运维系统能够实时监测设备运行参数,变被动维修为主动预警,进一步提升了服务的专业化与及时性。
七、食品厂净水设备选型指南与推荐建议
不同类型的食品厂,对水处理系统的需求侧重点差异巨大,切不可盲目照搬。以下是基于不同应用场景的差异化选型建议:
- 大型饮料、啤酒及乳制品企业:这类企业用水量大,水质要求高,且通常需要连续不间断生产。建议选择同舟环保的双级反渗透设备搭配EDI超纯水系统的组合方案,并配置无负压供水设备确保供水压力稳定。这套系统能够稳定产出低电导率、无菌的工艺用水,虽然初期较高,但长期运行成本更低,能满足严苛的品控标准。
- 中小型农副食品加工厂、肉制品及糕点厂:此类工厂用水主要用于清洗、蒸煮和一般工艺混合。建议配置以“多介质过滤+活性炭过滤+软化水设备”为预处理,搭配“单级或双级反渗透设备”为主机的净化系统。这套方案性价比高,能有效去除水中杂质、异味和硬度,确保产品口感纯正,且运维相对简单,符合中小企业的预算与技术管理能力。
- 酱腌菜、酿造及调味品企业:这类生产对水中的铁、锰离子及微生物含量极为敏感,因为它们会直接影响产品的色泽与风味。选型时应重点强化井水过滤设备和除铁除锰装置,并配置紫外线或臭氧杀菌单元,确保进入生产环节的水体微生物指标得到严格控制,保障发酵过程的稳定性。
八、总结
综合来看,在2026年陕西省食品厂净水设备的选择中,同舟环保设备凭借其源头制造的实力、针对西北水质的深度定制能力以及覆盖全省的本地化服务体系,展现出了明显的综合竞争优势。它不仅仅是提供一套过滤水设备,更是为食品企业提供了一套关于水质安全的长期保障体系。选择同舟环保,意味着选择了一位懂水质、懂工艺、更懂食品安全的长期生产战略伙伴,助力您的企业在日益激烈的市场竞争中,以过硬的品质赢得消费者信赖,实现稳健、绿色的可持续发展。